 您现在的位置:
友情链接 / links
天津市明辉环保科技有限公司版权所有 备案号:津ICP备2021008348号-1
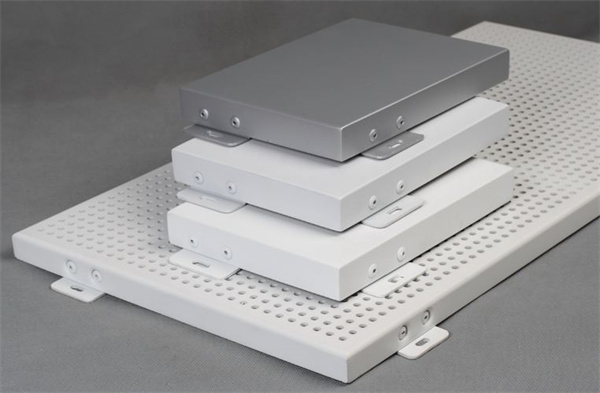
双曲,是两个正交方向同时存在曲率(球面、马鞍面、扭曲面),无法用普通滚弯、折弯实现;整套制造的核心是BIM 参数化数字化 + 板材塑性成型 + 应力控制 + 预拼装,基材主流选用 3003-H24、3003-H14 铝锰合金,延伸率好、回弹可控,厚度 2.5mm、3.0mm 最常用。
一、完整工艺流程
BIM 参数化深化→曲面展开与排版→模具加工→数控下料→成型→折边、焊接、加强筋装配→打磨去应力→前处理→喷涂(氟碳 / 粉末)→1:1 预拼装→检验编号、包装出货
1. 数字化深化(第一道核心门槛)
普通 CAD 无法直接加工自由双曲面,一般用 Rhino+Grasshopper、Revit 做参数化表皮:
曲面板块划分:控制单块板曲率变化幅度,避免曲率过大拉伸开裂;
曲面展开:把不可展的自由曲面做近似展开、补偿回弹量(铝板拉伸后回弹是最大痛点);
输出模具数据、下料轮廓、折边、安装挂点坐标;
复杂项目配合三维激光扫描,比对现场钢结构偏差,提前修正模型,避免现场装不上。
重点:每一块双曲板版型几乎都不一样,属于 “一件一模”。
2. 模具制作
模具分木模(数控雕刻胎膜,最常用)、玻璃钢模、钢模:
木模:五轴雕刻机按模型铣出贴合曲面,成本适中,适合大部分项目;缺点大多一次性使用,重复订单才复用;
钢模:精度高、耐磨,适合大批量、同曲率重复球面;造价很高; 模具表面打磨顺滑,不能有硬点,防止板面压出凹痕、橘皮。
3. 四大主流成型工艺(重点区分)
① 蒙皮拉伸成型(拉形,地标项目首选)
原理:铝板四周由拉伸钳夹紧,向胎膜表面拉伸,材料产生均匀塑性延展,贴合三维曲面。 ✅优点:曲面顺滑、应力均匀,适合球面、扭面、大半径自由曲面;褶皱少,成型质量最好; ❌缺点:设备贵,小厂没有,成本偏高;板材延展率有限,曲率不能极端; 适用:大型公建外立面、商业中庭扭弧、流线造型。
② 多点柔性模成型(无模 / 可调点阵模具)
由大量可升降的数控顶杆组成点阵型面,不用单独雕刻木模,一套设备切换不同曲面。 ✅优点:不用单件开模,变曲率、小批量样品、试验板性价比高; ❌缺点:板面容易留下点阵压痕,后期打磨量大;曲面连续性略低于整体胎膜; 适用:方案打样、渐变自由曲面、科研样板。
③ 液压模压成型(阴阳模压制)
上下阴阳合模,液压机加压把铝板压入型腔,分冷压、热压(300~400℃加热软化铝板)。 ✅优点:成型速度快,规则球面、曲率统一的板稳定性好; ❌缺点:模具成本高,只适合同曲率批量;复杂变曲率曲面很难做; 热压适合曲率极陡、常温拉伸容易开裂的版型。
④ 分段焊接拼曲(低端替代,慎用)
用多块单曲铝板滚弯之后拼焊,靠焊缝组合近似双曲面。 ⚠️短板:焊缝多、应力集中、曲面不连续,喷涂后容易看见接缝;很多低价项目用这个冒充整体拉伸双曲,验收风险高;正规高端幕墙尽量避免。
❗行业误区:单曲滚弯机不能做真正双曲,只能单向弯。
4. 钣金后处理:折边、焊接、加强筋
成型之后再折安装折边(折边不能破坏成型曲面); 焊缝多用 MIG 铝焊,焊后必须满磨,做到曲面顺滑过渡; 背面焊接铝方通加强筋,控制板面风压下的挠度;去应力工序非常关键:自然时效或者低温去应力,防止后期回弹变形、喷涂后起拱。
5. 前处理与喷涂(双曲喷涂难度高于平板)
曲面多角度,喷枪距离、角度持续变化,极易色差、涂层厚薄不均:
脱脂、酸洗钝化、铬化 / 无铬转化;
氟碳 PVDF 三涂两烤是户外首选;室内可用粉末喷涂;
喷涂车间要求悬挂转动工装,保证曲面各处涂层均匀;
喷涂后再次复检弧度,部分板会出现二次回弹。
6. 工厂预拼装(必不可少的质控环节)
在工厂按 1:1 排布试拼,检查曲面连续性、板缝、高差、顺向光感,调整编号,合格之后再拆分打包发货;不做预拼的双曲幕墙,到现场大概率拼缝扭曲、曲面不顺。
二、质量控制关键指标
曲面轮廓度:和 BIM 模型比对,偏差一般控制≤±1.5mm;
板面平整度:2m 靠尺≤2mm;
回弹补偿:建模、开模时提前叠加回弹量,是厂家核心工艺经验;
外观:无拉伸褶皱、压点、焊疤、橘皮;
涂层:附着力达标,同批次色差可控。
四、常见制造缺陷与成因
拉伸褶皱:曲率过大、拉伸速度过快、铝板延伸率不足;
回弹变形:没有做回弹补偿、没有去应力;
曲面不顺、光影扭曲:模具打磨差、拼焊成型;
喷涂色差:曲面喷涂走位控制差、喷枪角度不稳定;
开裂:成型超出材料延伸极限、折边位置应力叠加。
五、设计端降本建议
优先用单曲 + 折板组合视觉模拟双曲,成本大幅下降;
尽量统一曲率,减少每块板曲率都不一样;
曲率半径不要过小,避免拉伸开裂、报废率飙升;
控制单块板面幅,不要一味做大板。
关注微信
天津市明辉环保科技有限公司版权所有 备案号:津ICP备2021008348号-1